Artykuł sponsorowany
Jak stalowy przekrój kwadratowy zmienia prowadzenie, docisk i ślad po obróbce
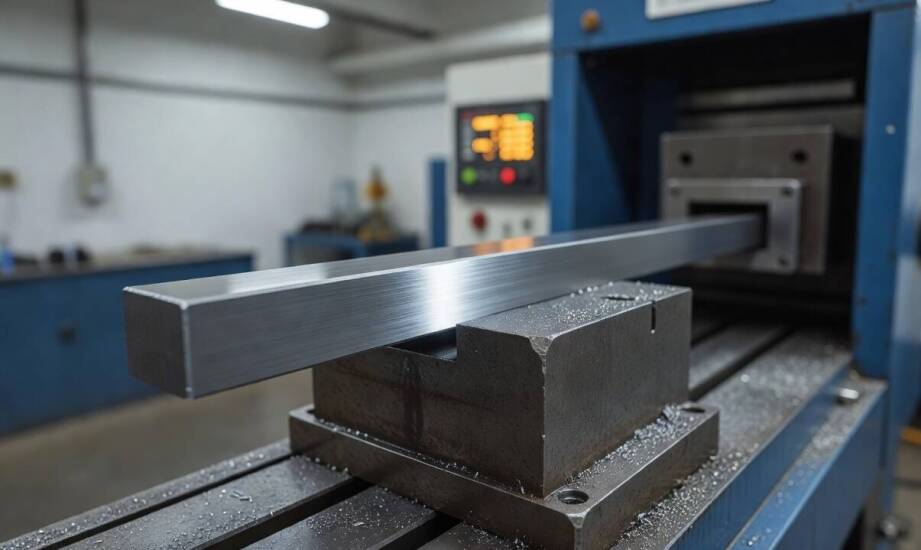
Ten sam gatunek stali po zmianie przekroju na kwadratowy zaczyna inaczej reagować podczas prowadzenia przez maszyny i narzędzia obróbcze. Okrągły wariant materiału styka się z powierzchnią prowadnic punktowo, podczas gdy profil o czterech równych bokach opiera się płaskimi płaszczyznami lub krawędziami. Taka geometryczna różnica wpływa na cały mechanizm przesuwu, generowany docisk oraz finalny kształt formowanego detalu. Zmiana kształtu wymusza na operatorach maszyn zupełnie inne podejście do ustawiania parametrów linii ciągarskich oraz projektowania narzędzi. Wybór odpowiedniego układu warunkuje późniejsze zachowanie materiału w docelowych konstrukcjach czy elementach wyposażenia przemysłowego.
Rozkład nacisku i tarcie w zależności od kształtu
Płaskie powierzchnie kwadratowego przekroju zwiększają obszar styku z prowadnicami lub matrycą, co rozkłada obciążenie na większą przestrzeń i zauważalnie obniża nacisk jednostkowy w porównaniu z ciągnieniem prętów okrągłych. W maszynach ciągarskich narzędzia robocze muszą posiadać precyzyjnie wycięty otwór o kształcie kwadratu. Taka budowa zmienia geometrię strefy zgniatania i bezpośrednio modyfikuje kierunek wektorów sił podczas obróbki plastycznej. Krawędzie profilu koncentrują w sobie najwyższe naprężenia, co podnosi lokalne tarcie i wymaga zastosowania specjalistycznych środków smarnych w strefie kontaktu metalu z maszyną. Stabilność całego przesuwu rośnie, ponieważ ułożenie materiału na płaskim boku ogranicza możliwość jego niekontrolowanego obrotu wokół własnej osi. Zjawisko to przynosi wymierne korzyści przy prowadzeniu bardzo długich odcinków, które przechodzą przez ciągi rolek, kanały naprowadzające lub wielostopniowe systemy kalibrujące. Zapobieganie ruchom osiowym eliminuje ryzyko powstawania wad kształtu.
Proces wytwarzania takich materiałów odbywa się najczęściej metodą walcowania na zimno za pomocą głowic rolkowych lub wielokrotnego przeciągania. W każdym z tych przypadków uzyskiwana geometria mocno wpływa na parametry wytrzymałościowe całego układu. Specyficzny rozkład masy względem osi obojętnej zwiększa wskaźnik wytrzymałości na zginanie, co przekłada się na wyższą sztywność niż ma to miejsce w okrągłym wariancie o identycznym polu powierzchni poprzecznej. Odporność na skręcanie ułatwia płynną pracę automatycznych linii produkcyjnych tworzących gotowe wyroby stalowe.
Wrażliwość krawędzi i mechanika pozycjonowania
Obecność ostrych naroży zwiększa wrażliwość materiału na zarysowania i powstawanie mikrouszkodzeń w momencie pokonywania kolejnych stacji narzędziowych. Nawet drobne nierówności wewnątrz matrycy lub na rolkach prowadzących znacznie szybciej degradują krawędź niż zaokrągloną płaszczyznę. Niewłaściwie dobrane parametry obróbki pozostawiają głębokie ślady na gotowym wyrobie, co wymusza częstą kalibrację linii oraz rygorystyczną kontrolę stanu technicznego maszyn. Odpowiedzią na te wyzwania technologiczne jest stosowanie gęstych smarów przemysłowych, które tworzą trwały film oddzielający stal od węglika spiekanego. Odpowiednie smarowanie zapobiega zatarciom i pozwala utrzymać pożądane tolerancje wymiarowe.
Przekrój o czterech bokach ułatwia pozycjonowanie i mechaniczne mocowanie elementów wszędzie tam, gdzie stała orientacja przestrzenna odgrywa kluczową rolę. Płaskie powierzchnie gwarantują stabilne oparcie na stołach montażowych, co skutecznie zapobiega samoczynnemu przesuwaniu się detali podczas zgrzewania. W branży budowlanej wykorzystuje się ten profil do tworzenia specjalistycznych siatek lub przestrzennych elementów zbrojeniowych, gdzie polepszona powierzchnia styku zwiększa przyczepność konstrukcji do wylewanej mieszanki betonowej. W metaloplastyce taki wariant ułatwia utrzymanie równego układu prętów w kratownicach, ciężkich ogrodzeniach przemysłowych oraz elementach nośnych. Tego typu detale można ze sobą łatwo łączyć pod kątem prostym, co znacząco przyspiesza pracę monterów.
Wytwarzanie materiałów o tak specyficznych właściwościach wymaga specjalistycznego zaplecza maszynowego. Działająca w województwie łódzkim firma GAMA METAL zajmuje się produkcją wyrobów stalowych metodą walcowania na zimno oraz profesjonalnym serwisem maszyn ciągarskich. W ofercie zakładu znajduje się powtarzalny wymiarowo drut kwadratowy wytwarzany w zakresie grubości od 4 mm do 8 mm, dedykowany do wymagających procesów przemysłowych. Przedsiębiorstwa często wybierają taki wariant, gdy projekt technologiczny wymusza perfekcyjne przyleganie elementów lub gdy pełnią one funkcje dystansowe.
Zastosowanie specyficznej geometrii staje się technologiczną koniecznością w procesach wymagających sztywności na skręcanie oraz pewnego oparcia podczas spawania. Płaskie boki rozwiązują wiele problemów konstrukcyjnych, ale przenoszą obciążenia na etap produkcji, zmuszając do staranniejszego doboru środków smarnych. Gdy priorytetem pozostaje maksymalna prędkość przesuwu oraz ograniczenie zużycia narzędzi roboczych, inżynierowie decydują się na powrót do klasycznego przekroju okrągłego. Świadome zarządzanie kształtem półfabrykatu optymalizuje koszty obróbki i bezpośrednio przekłada się na ostateczną wytrzymałość budowanej instalacji.
Kategorie artykułów
Polecane artykuły

Jak panele ścienne tapicerowane mogą wpłynąć na estetykę Twojej sypialni?

Jak zaprojektować biurowy aneks kuchenny z mebli systemowych, by znosił intensywne użytkowanie

Jakie funkcje oferują nowoczesne dmuchawy do pieców 5 klasy?
